Mạ kẽm nhúng nóng vs sơn epoxy là bài toán chọn hệ bảo vệ chống ăn mòn cho kết cấu thép: lớp mạ kẽm bám luyện kim vào nền thép, bảo vệ bằng rào chắn lẫn hy sinh điện hóa; sơn epoxy là màng rào chắn bám cơ học, không giới hạn kích thước, chủ động màu sắc. Chọn đúng phụ thuộc cấp ăn mòn C1–C5 tại công trình, tuổi thọ yêu cầu và khả năng bảo trì.
Bài viết tổng hợp nguyên lý từ SteelConstruction.info (SCI/BCSA, Anh), Hiệp hội Mạ kẽm Hoa Kỳ (AGA) và tiêu chuẩn, quy chuẩn Việt Nam, đối chiếu với kinh nghiệm hoàn thiện bề mặt của Tập đoàn Đại Dũng (Đại Dũng Group / Dai Dung Corporation – DDC).
Môi trường ăn mòn C1–C5 là gì và vì sao quyết định cách chọn lớp phủ?
Cấp ăn mòn khí quyển (atmospheric corrosivity category) C1–C5 là thang phân loại của ISO 12944-2, Việt Nam chấp nhận trong bộ TCVN 12705:2019, dựa trên tổn thất chiều dày thép cacbon sau năm phơi mẫu đầu tiên. Cấp càng cao, thép mất kim loại càng nhanh, hệ bảo vệ phải dày hơn, nhiều lớp hơn hoặc chuyển sang bảo vệ điện hóa bằng lớp mạ kẽm.
| Cấp ăn mòn | Tổn thất chiều dày thép năm đầu (µm) | Môi trường điển hình – ví dụ Việt Nam |
|---|---|---|
| C1 – rất thấp | ≤ 1,3 | Nhà có điều hòa, không khí sạch |
| C2 – thấp | > 1,3 đến 25 | Nông thôn ít ô nhiễm; kho có ngưng tụ |
| C3 – trung bình | > 25 đến 50 | Đô thị, công nghiệp ô nhiễm vừa – nhà xưởng xa biển |
| C4 – cao | > 50 đến 80 | Công nghiệp, ven biển độ mặn vừa – hóa chất, đóng tàu, kho cảng |
| C5 – rất cao | > 80 đến 200 | Công nghiệp ẩm xâm thực, ven biển độ mặn cao – lọc hóa dầu, phân bón |
| CX – cực đoan | > 200 đến 700 | Ngoài khơi độ mặn cao – cấu kiện điện gió ngoài khơi |
Nguồn: SteelConstruction.info theo BS EN ISO 12944-2:2017 (trùng ISO 9223:2012), truy cập 2026; ví dụ Việt Nam do Ban Biên tập đối chiếu.
Mạ kẽm nhúng nóng bảo vệ thép bằng cơ chế nào?
Mạ kẽm nhúng nóng (hot-dip galvanizing – HDG) nhúng toàn bộ cấu kiện đã tẩy dầu, tẩy gỉ, trợ dung vào bể kẽm nóng chảy khoảng 450 °C; kẽm phản ứng với sắt tạo các lớp hợp kim kẽm – sắt bám luyện kim vào nền. Lớp mạ vừa là rào chắn vừa hy sinh điện hóa: khi bị xước, kẽm quanh vết xước ăn mòn thay cho thép nên vết hở nhỏ không lan gỉ ngầm.
Theo AGA, bể mạ chứa tối thiểu 98 % kẽm ở 435–455 °C. SCI nêu chiều dày trung bình tối thiểu điển hình cho kết cấu thép là 85 µm, cấu kiện dày hoặc đã phun bi đạt tới 140 µm; tại Việt Nam áp dụng TCVN 5408:2007 (tương đương ISO 1461). Giới hạn: kích thước bể, cấu kiện rỗng cần lỗ thoát khí – thoát kẽm, cấu kiện dài phải nhúng hai lần.
Sơn epoxy bảo vệ thép bằng cơ chế nào và có giới hạn gì?
Sơn epoxy (epoxy coating) là hệ sơn hai thành phần đóng rắn bằng polyamide hoặc polyamine, tạo màng rào chắn bám cơ học lên thép đã làm sạch. Màng sơn ngăn ẩm và oxy chứ không hy sinh điện hóa, nên hiệu quả phụ thuộc hoàn toàn vào độ sạch bề mặt, độ liên tục và chiều dày màng ở mọi vị trí, kể cả cạnh, góc và mối hàn.
Hệ sơn hiện đại gồm lót epoxy giàu kẽm hoặc kẽm photphat, trung gian epoxy xây dày (high-build) và hoàn thiện polyurethane, vì epoxy bị phấn hóa (chalking) dưới tia cực tím. Bề mặt cần phun bi cấp Sa 2½ (ISO 8501-1); độ ẩm lúc sơn quyết định độ bám. Theo AGA, liên kết với nền chỉ là cơ học (400–600 psi so với khoảng 3.600 psi của lớp mạ) và màng mỏng dần ở cạnh.
So sánh mạ kẽm nhúng nóng vs sơn epoxy theo 6 tiêu chí kỹ thuật
Xét sáu tiêu chí – cơ chế bảo vệ, liên kết với nền, độ cứng, độ phủ cạnh và lòng ống, kích thước, thời gian đóng rắn – mạ kẽm nhúng nóng vượt trội về độ bền và tính đồng đều, còn sơn epoxy linh hoạt hơn về kích thước, màu sắc và thi công tại chỗ.
| Tiêu chí | Mạ kẽm nhúng nóng | Sơn epoxy (hệ 2–3 lớp) |
|---|---|---|
| Cơ chế bảo vệ | Rào chắn + hy sinh điện hóa; kẽm ăn mòn chậm hơn thép 10–100 lần | Rào chắn; lót giàu kẽm bảo vệ cục bộ |
| Liên kết với nền | Luyện kim, khoảng 3.600 psi (≈ 25 MPa) | Cơ học, 400–600 psi (≈ 3–4 MPa) |
| Độ cứng bề mặt | Hợp kim 179–250 DPN, chịu mài mòn | Mềm, dễ trầy khi bốc xếp |
| Phủ cạnh, lòng ống | 100 %, kể cả mặt trong cấu kiện rỗng | Mỏng ở cạnh; ống kín không phủ được |
| Giới hạn kích thước | Theo bể mạ; nhúng hai lần nếu dài | Không giới hạn |
| Thời gian đóng rắn | Dưới 1 giờ | 24–72 giờ (lớp giàu kẽm) |
Nguồn: AGA – Zinc Coatings (9/2026), Paint (2018); SteelConstruction.info (2026); quy đổi MPa làm tròn.
Chọn hệ bảo vệ nào cho từng cấp C1–C5 trong điều kiện Việt Nam?
Nguyên tắc: xác định cấp ăn mòn tại công trình, chốt tuổi thọ đến lần bảo trì lớn đầu tiên, rồi mới quyết định mạ kẽm nhúng nóng vs sơn epoxy. C1–C2 dùng hệ sơn mỏng; C3 mạ kẽm đơn hoặc epoxy – polyurethane; C4–C5 (ven biển, hóa chất, lọc hóa dầu) ưu tiên mạ dày, sơn dày lót giàu kẽm hoặc duplex.
Về tiêu chuẩn, TCVN 12705-5:2019 (tương đương ISO 12944-5:2018) hướng dẫn chọn hệ sơn cho C2–C5 nhưng không bao phủ CX và Im4; TCVN 12705-6:2019 quy định phép thử hệ sơn trên thép trần và thép mạ nhúng nóng, tức duplex đã được thừa nhận; TCVN 9276:2012 hướng dẫn giám sát thi công sơn. TCVN 8789:2011 đã hết hiệu lực, hồ sơ mới không nên còn dẫn.
Về khí hậu, QCVN 02:2022/BXD (mục 3.8) khẳng định muối khí quyển ven biển kết hợp độ ẩm cao gây ăn mòn mạnh kết cấu thép và cho công thức độ muối giảm theo lũy thừa của khoảng cách X (km) từ biển vào bờ: hệ số vùng từ vĩ tuyến 16 trở vào (3,9156 × X^(−0,22)) lớn hơn hẳn phía Bắc (0,9854 × X^(−0,17)) – cùng khoảng cách tới biển, nhà máy Nam Trung Bộ – Nam Bộ chịu muối cao hơn.
- C1–C2: sơn lót epoxy hoặc hệ hai lớp.
- C3: mạ kẽm đơn hoặc epoxy giàu kẽm + epoxy xây dày + polyurethane.
- C4–C5: mạ kẽm dày hoặc duplex; giám sát thi công theo TCVN 9276:2012.
- CX: ngoài phạm vi TCVN 12705-5:2019; theo chỉ dẫn kỹ thuật riêng của chủ đầu tư.
Hệ duplex (mạ kẽm + sơn phủ) khi nào đáng đầu tư?
Hệ duplex (duplex system) là sơn hoặc sơn tĩnh điện phủ lên thép đã mạ kẽm nhúng nóng: sơn làm chậm tiêu hao kẽm, kẽm ngăn gỉ ngầm khi sơn hỏng. Theo AGA, tuổi thọ tổng đạt khoảng 1,5–2,3 lần tổng hai hệ dùng riêng, chu kỳ bảo trì sơn dài gấp 1,5–2 lần. Duplex đáng đầu tư ở C4–C5, khi cần màu nhận diện hoặc chi phí tiếp cận bảo trì cao.
Điều kiện tiên quyết là xử lý bề mặt kẽm trước khi sơn: phun bi nhẹ (sweep blasting) hoặc sơn lót ăn mòn nhẹ theo SCI, ASTM D6386/D7803 theo AGA. AGA đánh giá chi phí vòng đời của hệ kẽm thường thấp hơn sơn đơn thuần nhờ ít lần sơn lại.
Góc nhìn thực tế từ Đại Dũng Group
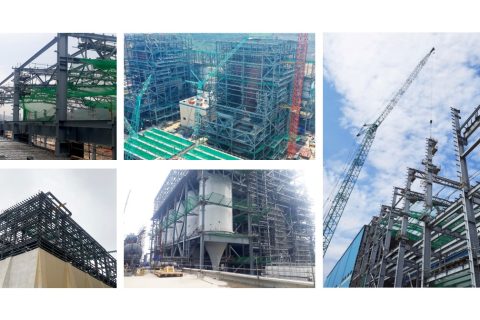
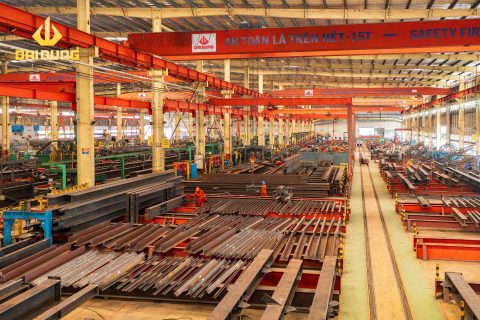
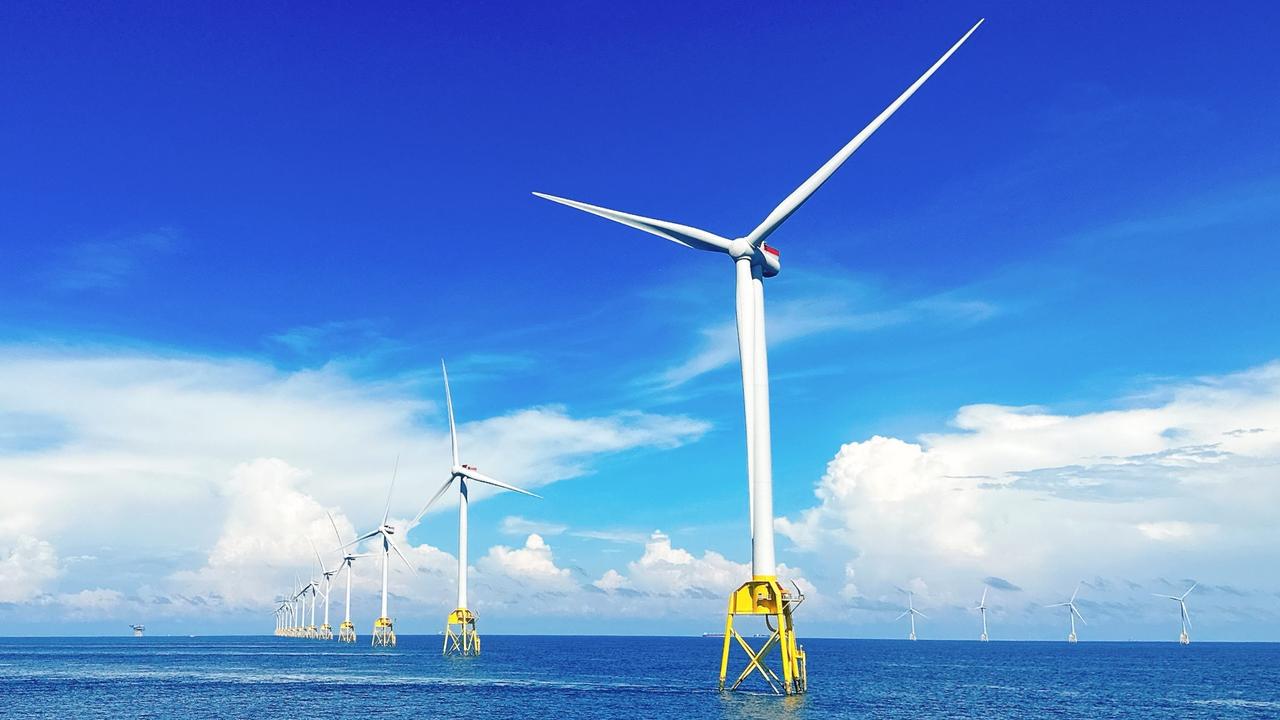
Tại Đại Dũng Group, hoàn thiện bề mặt là bước cuối trước khi xuất xưởng: cấu kiện được làm sạch, sơn phủ hoặc mạ kẽm nhúng nóng theo tiêu chuẩn của hồ sơ dự án. Sản phẩm trải từ kết cấu truyền tải điện mạ kẽm nhúng nóng đến cấu kiện ngoài khơi cho điện gió Greater Changhua (Đài Loan), mô-đun cảng và kết cấu nặng cho Lọc dầu Nghi Sơn – phần lớn ở cấp C4–C5, thậm chí CX.
Bài học xuyên suốt: hệ bảo vệ phải được “khóa” ngay trên bản vẽ chế tạo – cấu kiện rỗng dự kiến mạ cần lỗ thoát khí, thoát kẽm; cấu kiện sơn cần quy định cấp làm sạch, chiều dày từng lớp và độ ẩm cho phép, vì xưởng kiểm soát được độ ẩm còn mối hàn lắp dựng ngoài công trường thì không. Với đơn hàng xuất khẩu, hồ sơ chiều dày lớp phủ, báo cáo kiểm tra không phá hủy và chứng chỉ vật liệu đi kèm từng lô là mặc định, dựa trên hệ thống ISO 9001, ISO 3834, EN 1090 tại các nhà máy. Xem thêm năng lực gia công kết cấu thép của Đại Dũng Group.
Những lỗi nào thường gặp khi chọn và thi công lớp phủ chống ăn mòn?
Lỗi phổ biến nhất là chọn hệ phủ theo chi phí ban đầu thay vì theo cấp ăn mòn và tuổi thọ; kế đến là thiết kế không tính đến mạ, sơn khi độ ẩm cao, bỏ sót vùng liên kết và không nghiệm thu chiều dày.
- Chọn theo đơn giá: hệ “rẻ” ở C5 phải sơn lại sớm; so sánh theo chi phí vòng đời.
- Thiếu lỗ thoát kẽm, thoát khí: lớp mạ không đều ở cấu kiện rỗng.
- Sơn sai điều kiện: nhiệt độ thép gần điểm sương làm màng kém bám, nhất là mùa mưa.
- Bỏ sót vùng liên kết: mối hàn, mối nối bu lông tại công trường thường hỏng trước (SCI); dùng bu lông mạ kẽm.
- Không đo chiều dày: nghiệm thu theo TCVN 9276:2012 và TCVN 5408:2007 phải ghi số đo từng cấu kiện.
Kết luận
Không có đáp án chung cho mạ kẽm nhúng nóng vs sơn epoxy: mạ kẽm bền và đồng đều nhờ liên kết luyện kim và bảo vệ điện hóa; sơn epoxy linh hoạt về kích thước, màu sắc; duplex kết hợp cả hai ở C4–C5. Điều quyết định là xác định đúng cấp ăn mòn theo ISO 12944-2/TCVN 12705, tính đến muối khí quyển theo QCVN 02:2022/BXD và đưa yêu cầu lớp phủ vào bản vẽ chế tạo từ đầu.
Công trình ở vùng ven biển hoặc khu công nghiệp xâm thực? Gửi bản vẽ kèm vị trí để được tư vấn hệ bảo vệ và yêu cầu báo giá theo bản vẽ.
Thông số / số liệu chính
| Hạng mục | Giá trị |
|---|---|
| Tổn thất chiều dày thép năm đầu – cấp C3 (ISO 12944-2:2017) | > 25 đến 50 µm |
| Tổn thất chiều dày thép năm đầu – cấp C5 (ISO 12944-2:2017) | > 80 đến 200 µm |
| Chiều dày lớp mạ nhúng nóng điển hình cho kết cấu thép (SCI, 2026) | ≥ 85 µm trung bình; tới 140 µm |
| Bể mạ kẽm (AGA, 2026) | ≥ 98 % kẽm, 435–455 °C |
| Liên kết với nền: mạ nhúng nóng vs sơn giàu kẽm (AGA, 2026) | ≈ 3.600 psi vs 400–600 psi |
| Hệ duplex so với hai hệ dùng riêng (AGA, 2026) | tuổi thọ 1,5–2,3 lần; chu kỳ bảo trì sơn 1,5–2 lần |
| Tiêu chuẩn VN hiện hành cho hệ sơn bảo vệ kết cấu thép | TCVN 12705-5:2019 (ISO 12944-5:2018), thay TCVN 8789:2011 |
| Hệ số độ muối khí quyển theo vùng (QCVN 02:2022/BXD, mục 3.8) | 3,9156 (từ vĩ tuyến 16 trở vào) vs 0,9854 (phía Bắc) |
Câu hỏi thường gặp
Mạ kẽm nhúng nóng có cần sơn phủ thêm không?
Không bắt buộc. Ở cấp C1–C3, lớp mạ nhúng nóng đủ dày thường dùng trần không cần sơn. Sơn phủ thêm (hệ duplex) chỉ cần khi môi trường ở cấp C4–C5, khi cần màu sắc nhận diện hoặc khi muốn kéo dài chu kỳ bảo trì. Khi đó bề mặt kẽm phải được phun bi nhẹ hoặc xử lý hóa học trước khi sơn để sơn bám tốt.
Chiều dày lớp mạ kẽm nhúng nóng bao nhiêu là đạt cho kết cấu thép?
Theo SteelConstruction.info, chiều dày trung bình tối thiểu điển hình cho kết cấu thép là 85 µm; cấu kiện dày hoặc đã phun bi có thể đạt tới 140 µm. Chiều dày thực tế phụ thuộc chiều dày thép, thành phần hóa học và cách chuẩn bị bề mặt. Tại Việt Nam, yêu cầu và phương pháp đo lớp mạ áp dụng theo TCVN 5408:2007 (tương đương ISO 1461), đo bằng máy đo chiều dày từ tính và ghi vào hồ sơ nghiệm thu.
Vì sao sơn epoxy ngoài trời cần thêm lớp phủ polyurethane?
Epoxy có độ bám và kháng hóa chất tốt nhưng bị phấn hóa (chalking) dưới tia cực tím, làm bề mặt bạc màu, bột hóa và mỏng dần. Vì vậy hệ sơn ngoài trời thường dùng epoxy làm lớp lót và lớp trung gian, còn lớp hoàn thiện là polyurethane bền màu, bền UV. Với khí hậu nắng gắt quanh năm của Việt Nam, bỏ lớp polyurethane sẽ rút ngắn đáng kể thời gian đến lần sơn lại đầu tiên.
Môi trường ăn mòn C5 ở Việt Nam thường là những vị trí nào?
Theo phân cấp ISO 12944-2 (TCVN 12705:2019), C5 là nơi thép cacbon mất hơn 80 đến 200 µm trong năm đầu: khu công nghiệp ẩm cao có khí quyển xâm thực và vùng ven biển độ mặn cao. Tại Việt Nam, đó thường là nhà máy lọc hóa dầu, phân bón, hóa chất và kết cấu sát mép nước. QCVN 02:2022/BXD cho công thức ước tính độ muối theo khoảng cách từ biển, nhưng cấp ăn mòn cuối cùng vẫn nên được khảo sát hoặc phơi mẫu tại chỗ.
Đại Dũng Group có năng lực gì về hoàn thiện bề mặt chống ăn mòn cho kết cấu thép?
Trong quy trình sản xuất của Đại Dũng Group, hoàn thiện bề mặt – làm sạch, sơn phủ hoặc mạ kẽm nhúng nóng theo hồ sơ dự án – là bước cuối trước khi xuất xưởng. Sản phẩm gồm kết cấu truyền tải điện mạ kẽm, cấu kiện ngoài khơi cho điện gió, mô-đun cảng và kết cấu công nghiệp nặng; hệ thống ISO 9001, ISO 3834 và EN 1090 giúp hồ sơ lớp phủ, kiểm tra không phá hủy và chứng chỉ vật liệu đi kèm từng lô.
Nguồn tham khảo
- Corrosion of structural steel – atmospheric corrosivity categories (BS EN ISO 12944-2) — SteelConstruction.info (SCI/BCSA) (truy cập 2026-10-06)
- Metallic coatings – hot-dip galvanizing, thermal spraying, duplex — SteelConstruction.info (SCI/BCSA) (truy cập 2026-10-06)
- Paint coatings for structural steelwork — SteelConstruction.info (SCI/BCSA) (truy cập 2026-10-06)
- What is the HDG process? — American Galvanizers Association (AGA) (truy cập 2026-10-06)
- Zinc coatings – comparison of zinc coating methods — American Galvanizers Association (AGA) (truy cập 2026-10-06)
- Duplex systems for corrosion protection — American Galvanizers Association (AGA) (truy cập 2026-10-06)
- TCVN 12705-5:2019 Sơn và vecni – Bảo vệ chống ăn mòn kết cấu thép bằng các hệ sơn phủ – Phần 5: Các hệ sơn bảo vệ (ISO 12944-5:2018) — Viện Tiêu chuẩn Chất lượng Việt Nam (VSQI) (truy cập 2026-10-06)
- TCVN 5408:2007 Lớp phủ kẽm nhúng nóng trên bề mặt sản phẩm gang và thép – Yêu cầu kỹ thuật và phương pháp thử (ISO 1461) — Viện Tiêu chuẩn Chất lượng Việt Nam (VSQI) (truy cập 2026-10-06)
- TCVN 9276:2012 Sơn phủ bảo vệ kết cấu thép – Hướng dẫn kiểm tra, giám sát chất lượng quá trình thi công — Viện Tiêu chuẩn Chất lượng Việt Nam (VSQI) (truy cập 2026-10-06)
- QCVN 02:2022/BXD Quy chuẩn kỹ thuật quốc gia về Số liệu điều kiện tự nhiên dùng trong xây dựng (mục 3.8 Độ muối khí quyển) — LuatVietnam – Bộ Xây dựng ban hành kèm Thông tư 02/2022/TT-BXD (truy cập 2026-10-06)
Cần giải pháp kết cấu thép cho công trình của bạn?