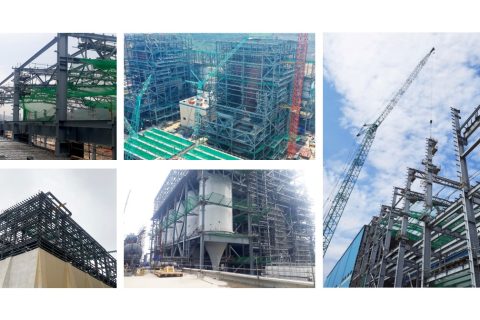
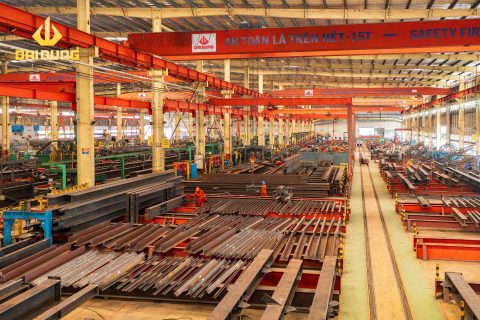
Quy trình gia công kết cấu thép (structural steel fabrication) gồm tám bước: triển khai shop drawing, kiểm soát vật liệu, phun bi và cắt phôi, khoan lỗ và vát mép, tổ hợp – hàn đính, hàn theo WPS/PQR, kiểm tra kích thước và NDT, sơn phủ hoặc mạ kẽm rồi xuất xưởng. Mỗi bước có điểm dừng kiểm tra (hold point) riêng; chất lượng cấu kiện rời nhà máy quyết định tốc độ lắp dựng tại công trường.
Bài viết tổng hợp quy trình gia công kết cấu thép theo tiêu chuẩn Việt Nam và quốc tế, kèm góc nhìn thực hành từ nhà máy của Tập đoàn Đại Dũng (Đại Dũng Group / Dai Dung Corporation – DDC).
Quy trình gia công kết cấu thép gồm những bước nào?
Quy trình gia công kết cấu thép tám bước gồm: (1) duyệt shop drawing; (2) kế hoạch sản xuất, kiểm soát vật liệu; (3) phun bi, cắt phôi; (4) khoan hoặc đột lỗ, vát mép; (5) tổ hợp, hàn đính; (6) hàn theo WPS/PQR; (7) kiểm tra kích thước và NDT; (8) sơn hoặc mạ kẽm, xuất xưởng. Mỗi bước phải có hồ sơ kiểm tra.
| Bước | Công việc và điểm kiểm soát | Tham chiếu |
|---|---|---|
| 1 | Shop drawing (BIM); bản vẽ duyệt, danh mục vật tư | TCVN 5575:2024; ISO 2553 |
| 2 | Kế hoạch sản xuất; chứng chỉ vật liệu loại 3.1 | TCVN 5709:2009; NĐ 06/2021 |
| 3 | Phun bi (độ nhám ≈ 70 µm); cắt cưa, plasma, oxy–gas | SteelConstruction.info (2026) |
| 4 | Khoan hoặc đột lỗ, vát mép | TCVN 170:2007; EN 1090-2 |
| 5 | Tổ hợp (fit-up), hàn đính | TWI; AWS D1.1 |
| 6 | Hàn theo WPS/PQR; chứng chỉ thợ hàn | ISO 15609-1; ISO 15614-1 |
| 7 | Đo kích thước, VT/MT/UT, lắp ráp thử | TCVN 170:2007; NĐ 06/2021 |
| 8 | Sơn (đo chiều dày màng khô) hoặc mạ kẽm (bể kẽm 435–455 °C) | TCVN 9276:2012; ASTM B6 |
Nguồn: SteelConstruction.info (2026); TWI; AWS; AGA; VSQI; Nghị định 06/2021/NĐ-CP.
Shop drawing và kế hoạch sản xuất quyết định điều gì?
Hai bước đầu của quy trình gia công kết cấu thép quyết định chất lượng phía sau. Shop drawing (bản vẽ chế tạo) chuyển bản vẽ thiết kế thành từng cấu kiện có mã hiệu, kích thước cắt, vị trí lỗ và ký hiệu mối hàn; kế hoạch sản xuất chọn trình tự gia công, nhà máy thực hiện, phân đoạn vận chuyển và vật liệu. Sai sót ở đây nhân lên ở mọi bước sau vì máy CNC cắt đúng theo dữ liệu được nạp.
Nhà máy hiện đại dựng mô hình BIM (ví dụ Tekla Structures) rồi xuất dữ liệu thẳng sang máy cắt, máy khoan CNC — môi trường CAD/CAM giúp độ chính xác và tốc độ lắp dựng cùng tăng, theo SteelConstruction.info. Thép tấm, thép hình phải kèm chứng chỉ nhà máy cán (mill test certificate, loại 3.1) ghi số mẻ và cơ tính; mác thép đối chiếu TCVN 5709:2009, hồ sơ vật liệu theo Nghị định 06/2021/NĐ-CP (Điều 12, khoản 5) gồm chứng chỉ chất lượng, xuất xứ, hợp quy và kết quả thí nghiệm.
Chuẩn bị bề mặt, cắt phôi và khoan lỗ được kiểm soát ra sao?
Thép được phun bi (shot blasting) để bóc gỉ, vảy cán và tạo độ nhám khoảng 70 µm cho sơn bám; sau đó cắt bằng cưa đĩa, plasma hoặc oxy–gas trên máy CNC, rồi khoan hoặc đột lỗ bulong tại nhà máy. Điểm kiểm soát là kích thước phôi, độ vuông góc mép cắt, đường kính và vị trí lỗ so với shop drawing.
Theo SteelConstruction.info, sơn lót tạm (prefabrication primer) ngay sau phun bi giữ bề mặt không gỉ trở lại — rất cần trong khí hậu nóng ẩm Việt Nam. Cắt oxy–gas nung mồi thép tới 700–900 °C rồi thổi oxy tinh khiết; cắt plasma dùng hồ quang nén trên 20.000 °C. Đột lỗ chỉ dùng khi chiều dày thép nhỏ hơn đường kính lỗ; cấu kiện chịu mỏi được đột nhỏ hơn 2 mm rồi doa. Dung sai cắt, lỗ, độ thẳng đối chiếu TCVN 170:2007 hoặc EN 1090-2.
Tổ hợp và hàn theo WPS/PQR diễn ra như thế nào?
Chi tiết được gá trên bàn hoặc máy tổ hợp dầm H, hàn đính cố định, rồi hàn chính thức theo bản quy trình hàn (WPS – Welding Procedure Specification) đã được chứng minh bằng hồ sơ phê chuẩn quy trình (PQR/WPQR). Thợ hàn phải có chứng chỉ đúng quá trình và tư thế hàn; trình tự hàn được bố trí để cân bằng co ngót.
Các quá trình hàn thông dụng theo ISO 4063: MAG (135/136), hàn hồ quang chìm (SAW, 121) cho đường hàn dài của dầm tổ hợp, hàn que (MMA, 111) cho hàn đính. Tổ hợp và hàn thường là phần chi phí lớn nhất trong quy trình gia công kết cấu thép, nên nhà máy cần hệ thống chất lượng hàn ISO 3834. WPS lập theo ISO 15609-1, chứng minh bằng thử nghiệm theo ISO 15614-1; dự án hệ Mỹ áp dụng AWS D1.1/D1.1M:2025-AMD1 (bản hiện hành). Với thép cường độ cao, que hàn kiểm soát hydro phải được sấy và giữ trong ống ủ nhiệt — dễ bị bỏ qua trong mùa mưa ẩm.
TWI mô tả sáu dạng biến dạng hàn (co ngót dọc, ngang, biến dạng góc, cong vênh, oằn, xoắn); biện pháp là khe hở đều, hàn đính đủ, hàn hai phía đối xứng, giảm kim loại đắp. Quy tắc kinh nghiệm dự phòng co ngót (thép cacbon): co ngót ngang khoảng 0,8 mm mỗi mối hàn góc và 1,5–3 mm mỗi mối hàn giáp mối rãnh V 60°; co ngót dọc khoảng 0,8 mm (hàn góc) đến 3 mm (hàn giáp mối) trên mỗi 3 m đường hàn.
Kiểm tra chất lượng và NDT phải đạt yêu cầu gì trước khi sơn?
Bước bảy của quy trình gia công kết cấu thép là kiểm tra kích thước so với shop drawing và kiểm tra mối hàn: ngoại quan toàn bộ, kiểm tra không phá hủy (NDT) bằng bột từ (MT) cho khuyết tật bề mặt và siêu âm (UT) cho khuyết tật bên trong, tỷ lệ theo chỉ dẫn kỹ thuật, EN 1090-2 hoặc AWS D1.1; cấu kiện phức tạp được lắp ráp thử (trial erection).
SteelConstruction.info lưu ý sai lệch kích thước không thể tránh hoàn toàn vì gia công dùng nhiều quá trình nhiệt, nên lắp ráp thử vẫn cần với tổ hợp phức tạp. Nghị định 06/2021/NĐ-CP (Điều 12, khoản 2) buộc nhà thầu chế tạo cấu kiện theo yêu cầu riêng của thiết kế phải trình quy trình sản xuất, thí nghiệm, kiểm soát chất lượng và tự nghiệm thu trước khi bàn giao; bên giao thầu nghiệm thu không làm giảm trách nhiệm này (khoản 3). Xem thêm checklist nghiệm thu kết cấu thép xuất xưởng.
Sơn phủ, mạ kẽm và xuất xưởng cần hồ sơ gì?
Bước cuối gồm làm sạch lại vùng hàn, sơn theo chỉ dẫn kỹ thuật hoặc mạ kẽm nhúng nóng, đóng gói và bàn giao kèm hồ sơ xuất xưởng: chứng chỉ vật liệu, WPS/PQR, chứng chỉ thợ hàn, báo cáo NDT, biên bản đo kích thước, báo cáo chiều dày sơn và biên bản nghiệm thu nội bộ — căn cứ để chủ đầu tư nghiệm thu cấu kiện.
TCVN 9276:2012 hướng dẫn kiểm tra, giám sát toàn bộ quá trình sơn phủ bảo vệ kết cấu thép — xử lý bề mặt, thi công sơn, kiểm tra, nghiệm thu — và viện dẫn phép đo chiều dày màng khô (ASTM D7091). Với mạ kẽm nhúng nóng (hot-dip galvanizing), Hiệp hội Mạ kẽm Hoa Kỳ (AGA) mô tả ba công đoạn: chuẩn bị bề mặt (tẩy dầu, tẩy gỉ, trợ dung), nhúng vào bể kẽm tinh khiết tối thiểu 98 % theo ASTM B6 ở 435–455 °C tạo lớp hợp kim kẽm – sắt, rồi kiểm tra chiều dày và ngoại quan.
Tiêu chuẩn Việt Nam nào chi phối quy trình gia công kết cấu thép?
Tại Việt Nam, thiết kế theo TCVN 5575:2024 (thay TCVN 5575:2012), vật liệu theo TCVN 5709:2009, gia công – lắp ráp – nghiệm thu theo TCVN 170:2007, sơn phủ theo TCVN 9276:2012; kiểm soát chất lượng và hồ sơ nghiệm thu cấu kiện theo Nghị định 06/2021/NĐ-CP. Dự án xuất khẩu hoặc vốn nước ngoài thường yêu cầu thêm EN 1090-2, ISO 3834 hoặc AWS D1.1.
TCVN 5575:2024 xây dựng trên cơ sở SP 16.13330.2017, áp dụng cho kết cấu thép nhà và công trình làm việc từ âm 60 °C đến 100 °C, không áp dụng cho cầu, hầm; shop drawing phải ghi rõ bản tiêu chuẩn áp dụng vì hồ sơ cũ có thể còn dẫn bản 2012. Khí hậu nóng ẩm tác động tới ba điểm của quy trình gia công kết cấu thép: bảo quản vật liệu hàn, thời gian giữa phun bi và sơn lót, điểm sương khi sơn; công trình ven biển phải chọn hệ bảo vệ theo cấp ăn mòn.
Góc nhìn thực tế từ Đại Dũng Group
Trang Sản xuất & chế tạo của Đại Dũng mô tả quy trình theo bốn khâu — tiếp nhận bản vẽ và lập kế hoạch sản xuất, gia công chế tạo, kiểm soát chất lượng, hoàn thiện bề mặt và bàn giao; tám bước trong bài là cách chia nhỏ bốn khâu đó thành điểm dừng kiểm tra. Hai bài học đáng chú ý:
- Kế hoạch sản xuất là bài toán phân bổ. Với nhiều cụm nhà máy (An Hạ, Long An, Dung Quất, Nghi Sơn, Vũng Tàu), bước này quyết định cấu kiện về nhà máy nào theo năng lực cổng trục và tuyến vận chuyển — ví dụ cấu kiện siêu trường siêu trọng cho điện gió Greater Changhua.
- Lắp ráp thử trước khi sơn là nơi phát hiện sai lệch rẻ nhất. Ở mái nhịp lớn như sân vận động Lusail Iconic, sân vận động 974 (Qatar) hay nhà ga sân bay Long Thành, cấu kiện hàn hoàn chỉnh tại nhà máy rồi chia phân đoạn để vận chuyển và nối tại công trường; sai lệch chỉ lộ ra lúc lắp dựng sẽ kéo theo sửa chữa và hư hại lớp phủ. Hồ sơ WPS/PQR và báo cáo NDT được lập theo hệ thống chất lượng hàn ISO 3834, EN 1090 mà nhà máy đã được chứng nhận.
Kết luận
Quy trình gia công kết cấu thép tám bước không phải thủ tục giấy tờ: mỗi điểm dừng kiểm tra bảo đảm cấu kiện rời nhà máy đúng kích thước, đúng cơ tính và đủ hồ sơ nghiệm thu theo Nghị định 06/2021/NĐ-CP. Nếu dự án cần một đầu mối từ bản vẽ đến xuất xưởng, hãy tham khảo năng lực gia công kết cấu thép của Đại Dũng Group và gửi bản vẽ để được tư vấn.
Thông số / số liệu chính
| Hạng mục | Giá trị |
|---|---|
| Số bước của quy trình | 8 bước, từ shop drawing đến xuất xưởng |
| Độ nhám bề mặt sau phun bi (SteelConstruction.info, 2026) | ≈ 70 µm |
| Nhiệt độ nung mồi khi cắt oxy–gas (SteelConstruction.info, 2026) | 700–900 °C |
| Co ngót ngang mối hàn góc (TWI) | ≈ 0,8 mm mỗi mối hàn |
| Bể kẽm mạ nhúng nóng (AGA, theo ASTM B6) | ≥ 98 % kẽm, 435–455 °C |
| Bản AWS D1.1 hiện hành (aws.org, 2026) | AWS D1.1/D1.1M:2025-AMD1 |
| Tiêu chuẩn thiết kế kết cấu thép VN hiện hành (VSQI) | TCVN 5575:2024, thay TCVN 5575:2012 |
| Co ngót dọc đường hàn (TWI) | ≈ 0,8 mm (hàn góc) đến 3 mm (hàn giáp mối) trên mỗi 3 m đường hàn |
Câu hỏi thường gặp
Shop drawing khác bản vẽ thiết kế kết cấu thép ở điểm nào?
Bản vẽ thiết kế thể hiện sơ đồ kết cấu, tiết diện và nội lực liên kết do đơn vị thiết kế lập; shop drawing (bản vẽ chế tạo) do nhà thầu kết cấu thép triển khai từ đó, chi tiết đến từng cấu kiện với mã hiệu, kích thước cắt, vị trí lỗ, ký hiệu mối hàn và danh mục vật tư để máy CNC và tổ hàn thực hiện trực tiếp. Shop drawing phải được thiết kế và chủ đầu tư duyệt trước khi cắt vật liệu.
WPS và PQR là gì, ai phải cung cấp?
WPS (Welding Procedure Specification) là bản quy trình hàn ghi quá trình hàn, vật liệu, kiểu mối nối, tư thế, dòng điện, điện áp, tốc độ và gia nhiệt; PQR hay WPQR (Procedure Qualification Record) là hồ sơ thử nghiệm chứng minh WPS đó cho mối hàn đạt cơ tính yêu cầu. Nhà thầu chế tạo lập và cung cấp cả hai, kèm chứng chỉ thợ hàn, trong hồ sơ chất lượng trình chủ đầu tư trước khi hàn.
Khi nào cần lắp ráp thử cấu kiện tại nhà máy?
Lắp ráp thử (trial erection) được dùng cho tổ hợp phức tạp, cấu kiện chia nhiều phân đoạn hoặc liên kết có dung sai chặt, nhằm xác nhận hình học và độ khớp trước khi xuất xưởng. Theo SteelConstruction.info, máy CNC đã làm giảm nhu cầu này, nhưng với kết cấu nhịp lớn và cấu kiện xuất khẩu, lắp ráp thử vẫn là cách rẻ nhất để tránh sửa chữa tại công trường và hư hại lớp phủ.
Mạ kẽm nhúng nóng gồm những bước nào và ở nhiệt độ bao nhiêu?
Theo Hiệp hội Mạ kẽm Hoa Kỳ (AGA), quy trình gồm chuẩn bị bề mặt (tẩy dầu mỡ, tẩy gỉ bằng axit, nhúng trợ dung kẽm amoni clorua), nhúng vào bể kẽm nóng chảy có độ tinh khiết tối thiểu 98 % theo ASTM B6 ở 435–455 °C, rồi kiểm tra chiều dày và ngoại quan lớp mạ. Kẽm phản ứng với sắt tạo các lớp hợp kim liên kết luyện kim, vì vậy bề mặt chưa sạch sẽ không được phủ và lộ lỗi ngay.
Đại Dũng Group tổ chức quy trình gia công kết cấu thép như thế nào?
Theo trang Sản xuất và chế tạo trên website, quy trình gồm bốn khâu: tiếp nhận bản vẽ và lập kế hoạch sản xuất (bóc tách khối lượng, phân bổ nhà máy), gia công chế tạo (cắt, khoan, tổ hợp, hàn theo WPS/PQR), kiểm soát chất lượng (kiểm tra kích thước, NDT, lắp ráp thử tại bãi) và hoàn thiện bề mặt, đóng gói xuất xưởng. Chủ đầu tư có thể gửi bản vẽ qua form yêu cầu báo giá để nhận phương án chế tạo.
Khí hậu nóng ẩm ở Việt Nam ảnh hưởng gì đến quy trình gia công?
Độ ẩm cao làm thép vừa phun bi nhanh ố gỉ trở lại, nên cần sơn lót tạm hoặc rút ngắn thời gian chờ trước khi sơn; vật liệu hàn kiểm soát hydro phải được sấy và bảo quản trong ống ủ nhiệt để tránh nứt do hydro; khi thi công sơn phải giám sát nhiệt độ, độ ẩm và điểm sương theo hướng dẫn kiểm tra của TCVN 9276:2012. Công trình ven biển cần chọn hệ bảo vệ theo cấp ăn mòn ngay từ chỉ dẫn kỹ thuật.
Nguồn tham khảo
- Fabrication — Steel Construction Info — SteelConstruction.info (BCSA / SCI), Anh (truy cập 2026-11-03)
- Welding — Steel Construction Info — SteelConstruction.info (BCSA / SCI), Anh (truy cập 2026-11-03)
- Distortion – Types and Causes (Job Knowledge 33) — TWI Ltd (truy cập 2026-11-03)
- AWS D1.1/D1.1M:2025-AMD1 Structural Welding Code – Steel — American Welding Society (AWS) (truy cập 2026-11-03)
- Hot-Dip Galvanizing Process — American Galvanizers Association (AGA) (truy cập 2026-11-03)
- Tekla Structures – Structural BIM software — Trimble / Tekla (truy cập 2026-11-03)
- TCVN 5709:2009 Thép cácbon cán nóng dùng làm kết cấu trong xây dựng – Yêu cầu kỹ thuật — Viện Tiêu chuẩn Chất lượng Việt Nam (VSQI) (truy cập 2026-11-03)
- TCVN 9276:2012 Sơn phủ bảo vệ kết cấu thép – Hướng dẫn kiểm tra, giám sát chất lượng quá trình thi công — Viện Tiêu chuẩn Chất lượng Việt Nam (VSQI) (truy cập 2026-11-03)
- TCVN 5575:2024 Thiết kế kết cấu thép — Viện Tiêu chuẩn Chất lượng Việt Nam (VSQI) (truy cập 2026-11-03)
- Nghị định 06/2021/NĐ-CP quy định chi tiết một số nội dung về quản lý chất lượng, thi công xây dựng và bảo trì công trình xây dựng — LuatVietnam (Chính phủ ban hành) (truy cập 2026-11-03)
Cần giải pháp kết cấu thép cho công trình của bạn?